



衬胶工艺操作流程
一、冷粘工具和清洗剂
1.  刃口锋利的刀具;2、直尺,卷尺,磨刀石;3、木锤或者橡胶锤;4. 钢丝刷;5.手提电动钢丝刷(砂轮);6.干净棉纱。
二、胶板粘接程序
1. 胶板的准备
a.所有粘接的胶板表面都必须打毛(出厂时已一面或两面打毛),包括接头。
b. 所有需粘接的表面(含接头)都须用香蕉水清洗脏物,并彻底晾干。
2. 橡胶和橡胶粘接
a. 均匀涂一层配好的粘合剂于粘接表面,并晾干10至15分钟;
b. 再均匀涂第二层配好的粘合剂,至粘接面不粘手,再将粘接面叠合;
c. 粘合剂在短时间内即粘牢,在施压前调整好粘接位置;
d. 当位置对好后,在整个表面施压,使其接触均匀,挤出空气。
3. 橡胶与金属铁板粘接
a. 金属铁板表面需用喷砂或者钢丝刷去除铁锈和氧化层;
b. 采用香蕉水清洗喷砂后的表面,并彻底晾干;
c. 涂金属底油,约2小时晾干,如 层太薄可涂第二层;
d. 粘接步骤同第3条a 至d 项。
4. 注意事项
a. 粘合剂及固化剂置阴暗通风处密封保存,并小心溅入眼睛;
b. 底油的用量为每升可涂4平方米;
c. 粘合剂的用量为每升可涂1.5平方米;
d. 每升粘合剂在使用时需配入52克固化剂。
三、橡胶粘接检验标准(现场制作)。
1、金属表面处理:金属表面必须喷砂除锈,要全部露出金属光泽,达到Sa2 1/2标准要求
2、喷砂处理:喷砂是采用吸入式喷砂法,操作风压不低于5~6Kg/cm2,所用铜渣或金刚砂(粒径1.5~3.5mm)需要干燥后方能使用,喷砂工序自上而下进行,然后用毛刷刷去喷砂后附在金属表面的灰尘、喷砂应自上而下喷,顺序为从左到右。
3、胶板下料的处理:先下好样板,再裁胶板,力求准确、节约,适当考虑余量。坡口宽度为胶板厚度的3~3.5倍(15度)。胶板粘合面应保持干净,不干净的部位用清洗剂清洗干净。
4、槽体与橡胶粘接后表面达到:
1、平整 2、光滑 3、无气孔 4、无凹陷 5、无死角。


恒泰泽远防腐管道(茂名)驻点自建立以来,一直从事设计、生产制造及销售、安装 广东茂名本地附近滚塑PO衬塑管、茂名本地衬PVDF管、广东茂名钢管衬塑管的综合性企业,具有二十多年的生产历史,凭借先进的生产工艺、雄厚的技术力量、完善的售后服务,获得了广大 茂名本地海水衬塑管道、茂名就近电镀衬塑管、茂名本地附近脱硫衬塑管用户的好评及回单。


衬胶管道使用优势:
1. 强度高,抗冲击性高。橡胶弹性体的密度低,重量轻,具有较好的吸振性能和优异的耐机械冲击性能,,刚性好,不产生蠕变,抗冲击,抗震,抗水锤性能强,便于运输,安装和维护。
2. 温度适应范围广。脱硫衬胶管道可以在-50°C~+150°C的范围内长期使用,衬胶层不会因温度变化而与钢架脱开
3. 节能。润滑性好,运行阻力损失小,节省运行费用。管材的增强骨架钢管与橡胶层使用高性能的粘合剂复合为一个整体,克服了钢管耐压不耐磨,塑料、橡胶耐磨不耐压以及玻璃钢脆抗冲击性能差等缺点,同时具备钢管和耐磨橡胶的共同优点,综合性价比。

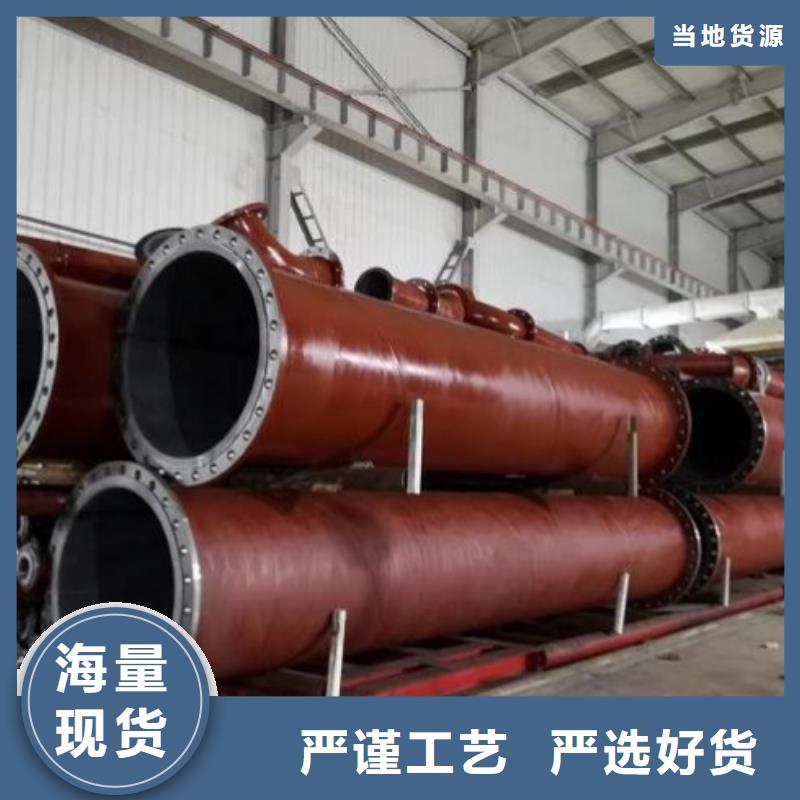

关键过程:工件喷砂为较关键的一环,要求喷砂后工件表面为金属光泽,尤其是不能有一点残存金属氧化皮存在。质量标准的验收方法经喷砂后的工件要求达到标准Sa21/2级,即要求工件表面锈粉95%除尽,氧化皮100%除尽,表面凹凸不平,粗糙度好。验收采用目测、手感或用Sa21/2级图表对照。不能满足上述质量标准的即为不合格工件,必须重新喷砂除锈。
衬胶钢管是一种外部以钢或者硬质结构为管道骨架,内衬耐磨、防腐以及耐高温的橡胶作为衬里层,通过橡胶自身物理和化学性能从而降低了管路输送介质对外部结构的作用如冲击力、腐蚀等,其由于橡胶的缓冲作用,大大延长了管路的使用寿命,降低的使用者的成本。脱硫衬胶管道内衬技术独特厂家,脱硫衬胶设备一般是指在电力行业生产中,用于除去煤中的硫元素,防止燃烧时生成SO2的一系列设备。

